لماذا تفقد الشاشة الاهتزازية الخطية كفاءة الفرز؟
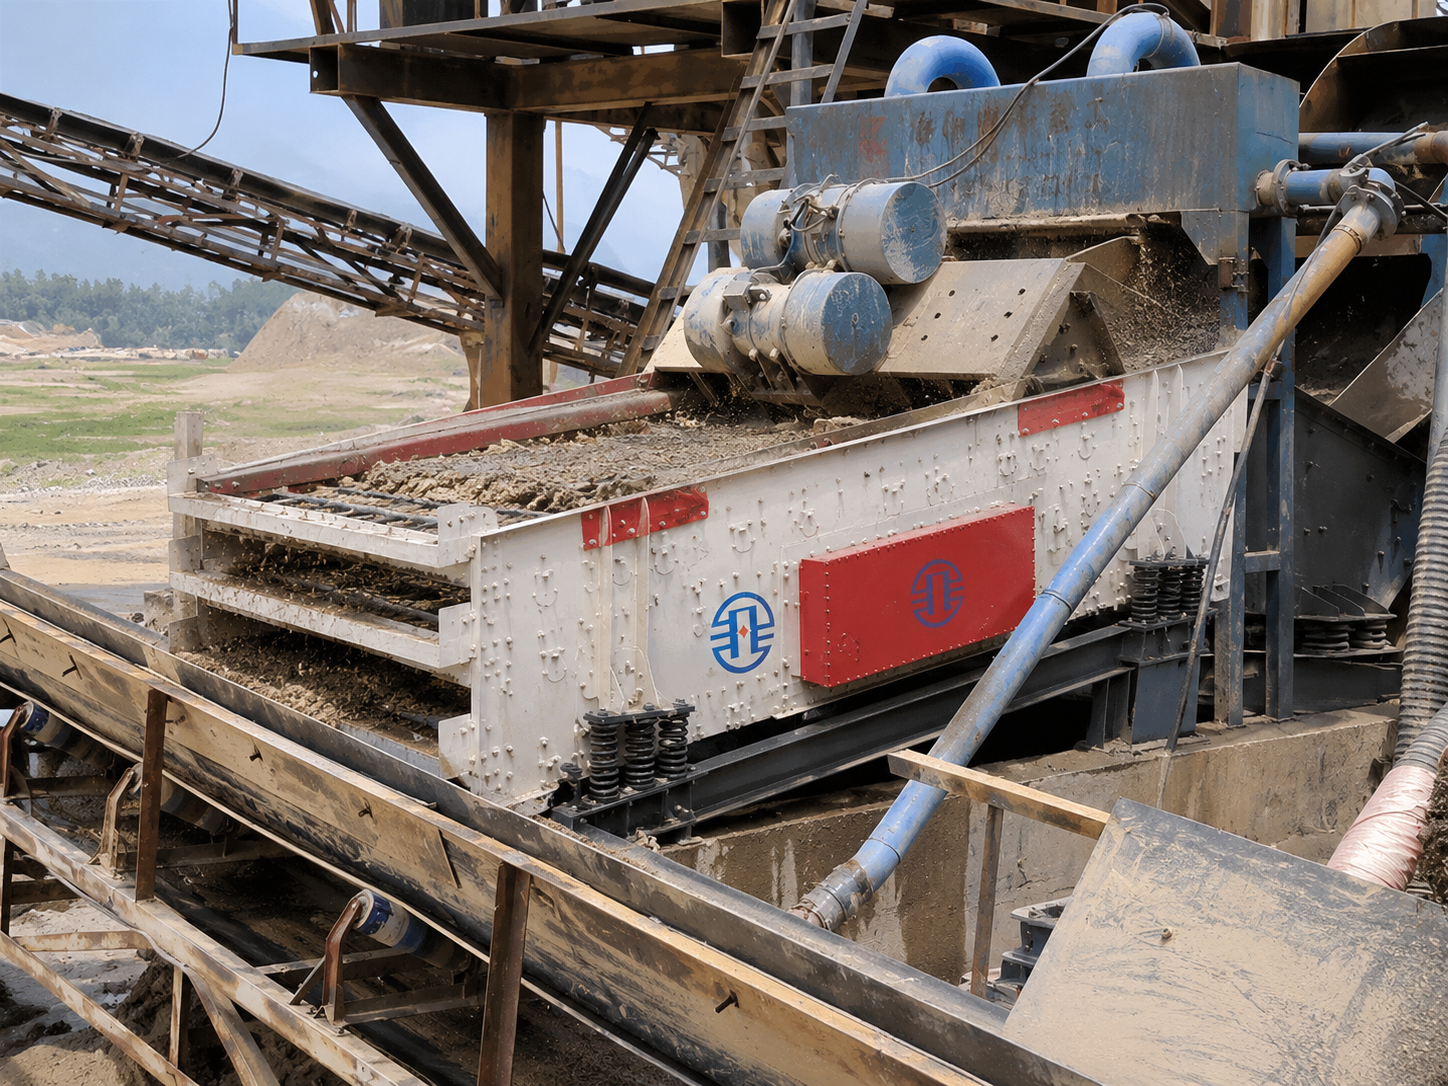
تفقد الغربال الاهتزازي الخطي كفاءة الغربلة عندما لا تتاح للجسيمات فرص كافية للوصول إلى الفتحات المناسبة والمرور عبرها، أو عندما تسمح الفتحات التالفة بمرور جسيمات أكبر من الحجم المطلوب إلى تيار المواد الناعمة. ابدأ بمقارنة التغذية الحالية وحالة الغربال وسلوك الاهتزاز بفترة كان فيها الفصل مقبولًا. ولا يكفي انخفاض معدل الإنتاج وحده لتحديد ما إذا كان الغربال يفصل المواد بكفاءة ضعيفة؛ إذ يجب فحص كلا تياري المنتج.
تحديد التغييرات التي طرأت على عملية الفصل
خذ عينات ممثلة من التغذية، والتفريغ الخشن، والتفريغ الناعم في ظروف تشغيل مستقرة. يوضح تحليل المناخل ما إذا كانت المواد التي يُفترض أن تمر عبر الغربال تخرج مع المواد الخشنة، أو ما إذا كانت المواد الأكبر من الحجم المطلوب تلوث المواد الناعمة. سجّل موقع أخذ العينات وظروف التشغيل لضمان إمكانية مقارنة النتائج اللاحقة. إذا كان توزيع المواد متفاوتًا عبر السير أو المجرى، فقد تؤدي عينة مأخوذة من جانب واحد فقط إلى نتائج مضللة.
ضع في الحسبان نسبة الجسيمات التي يقترب حجمها من فتحة الغربال. فهذه الجسيمات تحتاج إلى فرص أكثر لتتخذ وضعية تسمح لها بالمرور. وقد تؤدي زيادة نسبة المواد القريبة من حجم الفتحة في التغذية إلى خفض الكفاءة، حتى عندما تكون الآلة وألواح الغربال بحالة جيدة. كما أن زيادة رطوبة التغذية أو محتواها من الطين تغيّر الوضع؛ إذ قد تلتصق الجسيمات بعضها ببعض وبالشبكة، ما يجعل حجم المواد المعروضة على الفتحات أكبر فعليًا.
فحص سطح الغربال وتوزيع المواد
يحدث انسداد الفتحات عندما تلتصق المواد الناعمة بالسطح أو تكوّن طبقة تغطي الفتحات. أما الانحشار فيحدث عندما تعلق الجسيمات داخل الفتحات الفردية. وتقلل الحالتان من المساحة المفتوحة، لكن لكل منهما حلولًا مختلفة. قد تشير الترسبات اللزجة إلى الحاجة إلى تهيئة التغذية أو غسلها، أو استخدام وسط غربلة مناسب للمواد الرطبة. أما تكرار انحشار الجسيمات فيستدعي مراجعة شكل الفتحات وتوزيع أحجام المواد وتصميم الشبكة. وينبغي تقييم أي تغيير مقترح وفقًا لحجم المنتج المطلوب.
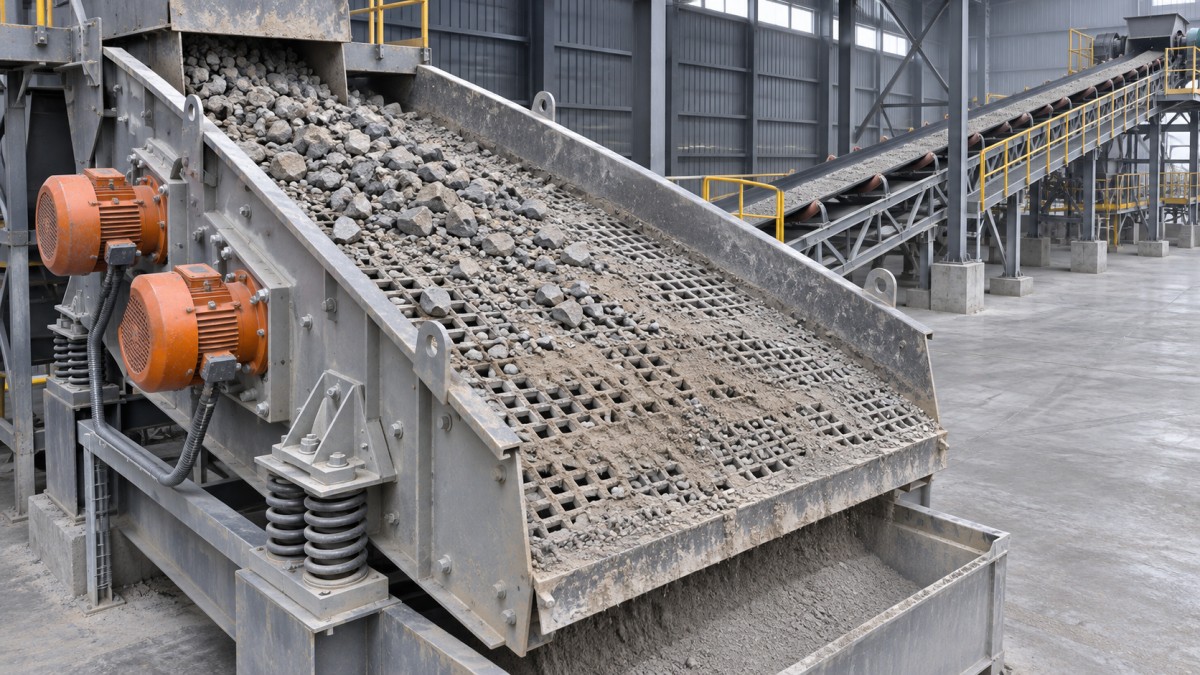
بعد عزل الآلة وانتظار توقفها، افحص سطح الغربال بالكامل، بما في ذلك المناطق الواقعة أسفل نقاط التغذية وعلى الجانبين. قد تسمح الألواح الممزقة أو المثبتات غير المحكمة أو الشد غير الكافي أو الفجوات عند وصلات الألواح بتجاوز الجسيمات الخشنة للفتحات المخصصة. وقد تؤدي الفتحات المتآكلة أيضًا إلى زيادة تلوث المواد الناعمة قبل ظهور ثقوب واضحة. قِس الفتحات المشتبه بها وقارنها بوسط الغربلة المحدد؛ فالقياس الاسمي للفتحة وحده لا يصف حالتها الحالية.
راقب الغربال أثناء التشغيل من موضع آمن. إذ يؤدي سقوط تيار ضيق على أحد الجانبين إلى عدم الاستفادة من جزء من سطح الغربال، مع تحميل الجزء الآخر فوق طاقته. وقد تمنع طبقة عميقة قرب طرف التغذية المواد الناعمة من الوصول إلى السطح، حتى عندما يبدو معدل التغذية الإجمالي معقولًا. افحص المجرى بحثًا عن تراكم المواد أو عدم انتظام تدفقها، وتحقق من انتشار التغذية عبر العرض القابل للاستخدام دون اصطدام مفرط بلوح واحد.
مواءمة معدل التغذية مع متطلبات الفصل
تعتمد السعة على عوامل تتجاوز التصنيف المدون على لوحة بيانات الآلة. فحجم الفتحة والكثافة الظاهرية والرطوبة ونسبة الجسيمات القريبة من حجم الفتحة وجودة المنتج المطلوبة، كلها تؤثر في الحمل الذي يستطيع سطح الغربال التعامل معه. وقد يؤدي معدل مناسب للركام الجاف سهل الانسياب إلى حمل زائد من المواد المحمولة مع تيار الخشن عندما تصبح التغذية أكثر رطوبة أو نعومة.
إذا سمحت الظروف، خفّض معدل التغذية مع تثبيت الإعدادات الأخرى، ثم أعد أخذ العينات. يشير تحسن استرداد المواد الناعمة إلى أن فرصة الغربلة لم تكن كافية عند الحمل الأصلي. أما عدم حدوث تغيير يُذكر فيوجّه الانتباه إلى مشكلات مثل انسداد الفتحات أو ضعف الاهتزاز أو تفاوت توزيع التغذية. تجنب اعتبار خفض معدل التغذية حلًا دائمًا قبل تقييم السبب ومتطلبات الإنتاج.
تؤثر المعالجة في المراحل السابقة أيضًا في المواد التي تصل إلى الغربال. فعلى سبيل المثال، يجعل التطبيق الموصوف للمعدة OEM HX-10 موثوقة للتشحيم التلقائي، ببطانة حلقية وسعة تتراوح بين 50 و500 طن/ساعة، لإعادة معالجة نفايات المناجم وإنتاج الركام الزجاجي توزيع أحجام التغذية عاملًا مهمًا عند تقييم مرحلة غربلة متصلة بها. ولا يحدد نطاق السعة المذكور وحده الحمل المناسب لغربال بعينه.
فحص الاهتزاز والحالة الميكانيكية
يعتمد الغربال الخطي على الاهتزاز لتحريك المواد على سطح الغربال مع تعريض الجسيمات للفتحات بصورة متكررة. قِس تردد التشغيل وشوط الاهتزاز عند النقاط المحددة، وقارن النتائج بالإعدادات المعتمدة للآلة. ولا تكفي قراءة السرعة وحدها؛ إذ قد يتزامن التردد الذي يبدو صحيحًا مع شوط غير كافٍ أو حركة غير متساوية أو عطل ميكانيكي.
قارن نقاط القياس المتناظرة على الجانبين. فقد يشير الاختلاف الملحوظ في الحركة أو الضوضاء غير المعتادة أو التغير في حركة المواد إلى وصلات مرتخية أو نوابض تالفة أو مشكلات في المثير أو عيوب هيكلية. وينبغي تفسير القياسات بالاستناد إلى وثائق المعدات وطريقة القياس الفعلية. افحص الحوامل والنوابض والمحامل والمثبتات بعد عزل الآلة؛ ولا تضبط أوزان المثير أو إعدادات المحرك دون اتباع الإجراء المحدد.
زيادة الاهتزاز ليست حلًا مناسبًا في جميع الحالات. فهي تغيّر حركة المواد والحمل الواقع على الهيكل، وقد يؤدي الضبط غير المناسب إلى تقصير زمن المكوث أو تجاوز حدود التصميم. وبالمثل، قد يؤدي تحرك طبقة المواد بسرعة أكبر أو على سطح أكثر انحدارًا إلى تفريغها، مع بقاء مزيد من الجسيمات القريبة من حجم الفتحة ضمن تيار المواد الخشنة.
التحقق من فعالية التصحيح باستخدام الأدلة نفسها
غيّر عاملًا واحدًا يمكن التحكم فيه في كل مرة، متى سمحت ظروف الإنتاج بذلك، وأعد أخذ عينات التغذية والمنتج عند معدل مماثل. سجّل ملاحظات الرطوبة وحالة وسط الغربلة وقياسات الاهتزاز ومواقع أي تراكمات متبقية. قيّم النتيجة استنادًا إلى كل من المواد الخشنة المحمولة مع تيار الناعم وتلوث المواد الناعمة؛ فتحسن أحد تياري المنتج لا يكفي إذا لم يعد الآخر مستوفيًا لمتطلبات الحجم.
المنشورات ذات الصلة
رسالة عبر الإنترنت
اترك رسالة
إذا كنت مهتمًا بمنتجاتنا وترغب في معرفة المزيد من التفاصيل، يُرجى ترك رسالة هنا، وسنرد عليك في أقرب وقت ممكن.