كفاءة الغربلة منخفضة؟ تحقّق من متغيرات تشغيل الغربال الاهتزازي هذه
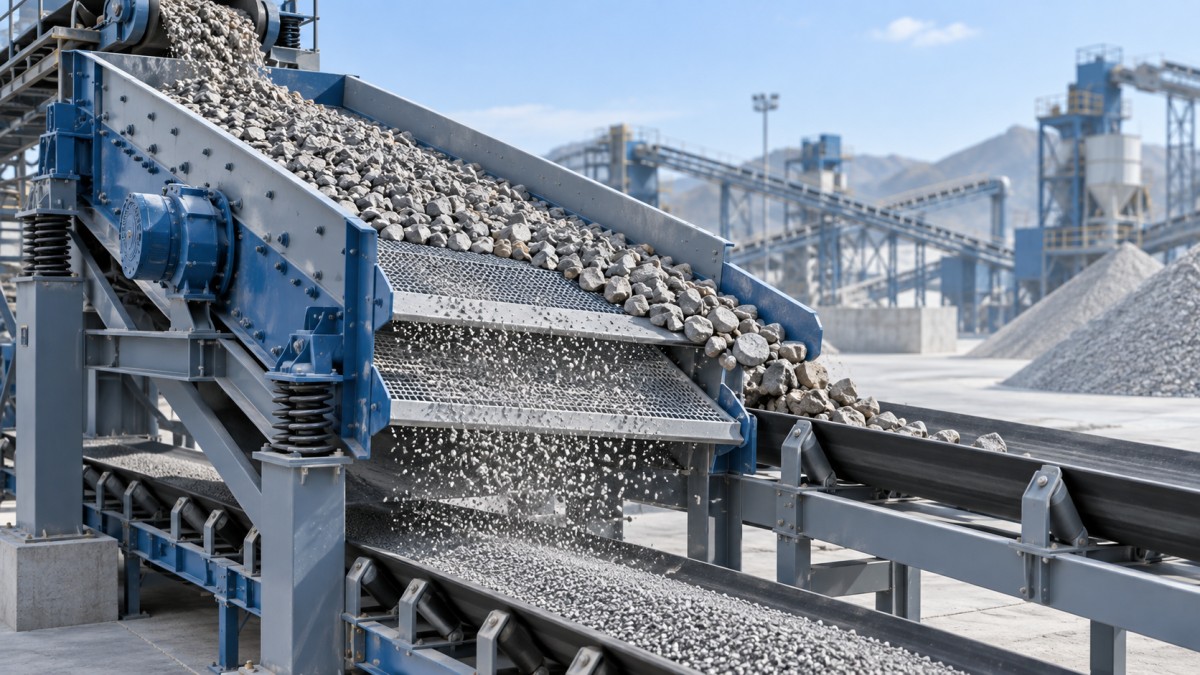
قد يبدو خط الغربلة مشغولًا بينما ينتج مواد صالحة للاستخدام أقل من المتوقع: سطح الغربال مغطى بالمواد، والناقل يعمل، ومع ذلك تنتقل المواد كبيرة الحجم إلى تيار المنتج أو تُفقد المواد الجيدة مع المرفوضات. نادرًا ما تُحل كفاءة الغربلة المنخفضة بمجرد زيادة السرعة. أسرع طريقة لاستعادة الأداء هي فحص متغيرات التشغيل التي تتحكم في كيفية انتشار المادة وتطبقها وتلامسها مع الفتحات وخروجها من سطح الغربال.
ابدأ بحالة التغذية ثم انتقل إلى الخارج. في الغربال الاهتزازي، يتفاعل معدل التغذية ورطوبة المادة وإعدادات الاهتزاز وزاوية سطح الغربال وحالة وسيط الغربلة وسلوك التفريغ مع بعضها البعض. إن تغيير عدة إعدادات في وقت واحد يجعل التشخيص صعبًا. يساعد تسلسل التعديلات المضبوط المشغلين على تحديد القيد الفعلي دون التسبب في مشكلة جديدة في موضع آخر من الدائرة.
أولًا، تأكد مما تبدو عليه «الكفاءة المنخفضة»
لا تظهر مشكلات الكفاءة دائمًا بالأعراض نفسها. قد يُظهر الغربال المحمل فوق طاقته طبقة مواد متحركة سميكة وفصلًا ضعيفًا عبر كامل سطح الغربال. وقد تمر الشبكة المسدودة المواد بشكل غير متساوٍ، مع تراكم الجزيئات الدقيقة في مناطق محددة. ويمكن أن يتسبب الاهتزاز غير الصحيح في ارتداد المواد بشكل مفرط، مما يقلل زمن تلامسها مع الفتحات. قبل ضبط الماكينة، افحص كلًا من المواد المحتجزة والتيار المار.
- وجود كمية كبيرة من المواد قريبة المقاس في تفريغ المواد كبيرة الحجم: لا تحصل الجزيئات القريبة من حجم الفتحة على فرص كافية للمرور.
- تلوث المنتج الدقيق بمواد كبيرة الحجم: قد يكون السبب وسيط غربلة تالف أو مرتخٍ، أو ترتيب غير صحيح لسطح الغربال، أو مرور جانبي حول الحواف.
- تراكم المواد قرب طرف التغذية: قد يحد معدل التغذية أو توزيعها أو ميل سطح الغربال من حركة المواد.
- تتراكم المواد الدقيقة فوق الجزيئات الخشنة: التطبق ضعيف، وغالبًا ما يكون ذلك لأن طبقة المواد عميقة جدًا أو رطبة جدًا أو تتحرك بطريقة غير صحيحة.
- جزء فقط من سطح الغربال يقوم بالعمل: لا تنتشر المواد الواردة بالتساوي عبر عرض سطح الغربال.
توفر هذه الملاحظات نقطة بداية أفضل من الاعتماد على حمولة الإنتاج بالطن وحدها. فقد يجعل معدل التغذية المرتفع الماكينة تبدو منتجة، مع تقليل جودة الفصل وزيادة الحمل الراجع.
يأتي معدل التغذية وعمق طبقة المواد قبل تعديلات الماكينة
يُعد معدل التغذية المفرط أحد أكثر أسباب ضعف الغربلة شيوعًا. يحتاج كل جسيم إلى الوصول إلى سطح الغربال. عندما تكون طبقة المواد عميقة جدًا، تبقى الجزيئات الدقيقة والقريبة المقاس محصورة تحت القطع الأكبر، بينما تتحرك المواد نحو التفريغ قبل أن تتاح لها فرص كافية للمرور. وتكون النتيجة عادةً كفاءة فصل منخفضة بدلًا من توقف فوري.
خفّض التغذية تدريجيًا وراقب طبقة المواد على طول سطح الغربال. والهدف ليس غربالًا فارغًا؛ إذ إن وجود طبقة خفيفة ومستقرة ضروري للتطبق الفعال. وتتمثل الحالة المناسبة في أن تغطي المواد العرض بشكل متساوٍ إلى حد معقول، وأن تتحرك إلى الأمام دون اندفاعات، وأن تعرض المواد الدقيقة للفتحات طوال طول الغربلة.
يُعد توزيع التغذية مهمًا بقدر أهمية الحجم الإجمالي. فالمواد التي تُغذى في تيار ضيق بمنتصف الغربال تترك الأجزاء الخارجية من السطح غير مستغلة. كما أن المواد التي تُقذف بكثافة نحو أحد الجانبين قد تُحمّل ذلك الجزء فوق طاقته وتسرّع التآكل. افحص محاذاة المغذي وهندسة المزلق وارتفاع السقوط وأي لوحة توزيع. يجب أن يقدم المغذي المضبوط بشكل صحيح طبقة متحكمًا بها بدلًا من كومة مركزة.
يمكن للرطوبة والطين وشكل الجسيمات أن تغير سلوك الغربال
يتصرف الحجر المكسر الجاف وسهل الانسياب بطريقة مختلفة تمامًا عن الرمل الرطب أو المواد الدقيقة اللزجة أو الخام المتجوي أو المواد المحتوية على الطين. يمكن للرطوبة أن تجعل الجسيمات تلتصق ببعضها وبالشبكة، مما يقلل المساحة المفتوحة المتاحة للغربلة. وقد تستقر الجسيمات المسطحة أو المستطيلة فوق الفتحات حتى عندما يشير مقاسها الاسمي إلى أنه ينبغي أن تمر. وتكون المواد قريبة المقاس حساسة بشكل خاص لهذه الظروف.
عندما تصبح الغربلة غير مستقرة بعد المطر أو الغسل أو تغيير مصدر المواد، فلا تفترض أن الغربال به عطل ميكانيكي. افحص وسيط الغربلة بحثًا عن انحشار الجسيمات وانسداد الفتحات. يحدث انحشار الجسيمات عندما تنحشر الجسيمات في الفتحات؛ ويحدث انسداد الفتحات عندما تشكل المواد الدقيقة الرطبة طبقة تغطي الفتحات أو تسدها. كلاهما يقلل المساحة المفتوحة الفعالة، لكن الحل قد يختلف. قد تتطلب الفتحات المحشورة شكل فتحة أنسب أو وسيط غربلة ذاتي التنظيف. وقد يتطلب انسداد الفتحات تصريفًا أفضل في المراحل السابقة، أو ترتيب رش معدلًا، أو مادة مختلفة لوسيط الغربلة.
بالنسبة لدوائر المعالجة الرطبة، ينبغي أيضًا اعتبار أداء نزع المياه جزءًا من مشكلة الغربلة. فالمياه الزائدة المنقولة إلى المعدات اللاحقة يمكن أن تغير سلوك طبقة المواد وتزيد خطر انسداد الفتحات. وحيثما تتطلب العملية فصلًا مخصصًا للمياه عن المواد المغسولة، يمكن النظر في معدات مثل آلة نزع المياه الاهتزازية الصناعية FEIFAN OEM TSS Series لمحطة غسل الخام كخطوة معالجة منفصلة، شريطة أن تتوافق سعتها وخصائص تفريغها مع الخط.
تحقق من الحركة الفعلية، وليس من الإعدادات على الورق فقط
تحدد سعة الاهتزاز وتردد التشغيل واتجاه القذف ودوران المحرك كيفية تحرك المواد فوق سطح الغربال. وقد لا يكون الإعداد الذي نجح مع تدرج حبيبي معين مناسبًا لتدرج آخر. لا يؤدي الاهتزاز الأعلى تلقائيًا إلى غربلة أفضل. فقد يتسبب التسارع المفرط في قفز الجسيمات بعيدًا جدًا فوق السطح، مما يحد من تلامسها مع الفتحات. وقد تؤدي الحركة غير الكافية إلى بطء طبقة المواد ومنع التطبق الفعال.
راقب المواد بدلًا من إجراء التعديلات بناءً على الافتراضات. يُظهر التدفق السليم عادةً تقدمات قصيرة ومتكررة مع تحريك كافٍ لتمكين الجزيئات الأصغر من التحرك إلى الأسفل. وقد تشير القفزات الطويلة أو التشتت العنيف أو طبقة المواد التي تبدو وكأنها تنزلق كطبقة صلبة إلى حركة غير مناسبة. افحص النوابض وتزامن المحركات وسيور التشغيل عند الاقتضاء ومثبتات الهيكل قبل تغيير إعدادات التشغيل. يمكن للنوابض البالية أو ظروف الدعم غير المتساوية أن تغير حركة الماكينة وتؤدي إلى تحميل غير متساوٍ عبر سطح الغربال.
يجب أن يتبع أي تعديل النطاق المسموح به من قبل الشركة المصنعة للمعدات. إن تغيير الأثقال الموازنة أو الشوط أو إعداد الدوران دون تأكيد التصميم المقصود قد يزيد الإجهاد على المحامل والألواح الجانبية ووسيط الغربلة. سجّل الإعدادات الأصلية قبل التعديل حتى يمكن إعادة العملية إلى خط أساس معروف.
تؤثر زاوية سطح الغربال في كل من زمن المكوث والسعة
يحدد الميل مدى سرعة انتقال المواد نحو التفريغ. غالبًا ما يزيد سطح الغربال الأكثر انحدارًا سرعة النقل وقد يساعد على منع التراكم، لكنه يقلل أيضًا زمن المكوث. وقد يقلل ذلك فرصة مرور الجزيئات قريبة المقاس. ويزيد السطح الأكثر استواءً زمن الاحتفاظ، لكنه قد يخفض الإنتاجية أو يسبب تراكم المواد عندما تكون التغذية كثيفة أو رطبة.
لذلك ترتبط أفضل زاوية بالمادة ومقاس الفصل المطلوب. يمكن لتطبيقات الفرز الأولي الخشن تحمل انتقال أسرع للمواد مقارنة بعمليات الفصل الدقيق. عندما تتركز الكفاءة المنخفضة في الجزء القريب المقاس، قد يساعد تقدم أبطأ قليلًا للمواد، ولكن فقط بعد التأكد من أن التغذية ليست عميقة جدًا بالفعل وأن وسيط الغربلة مفتوح.
غالبًا ما تكون حالة وسيط الغربلة القيد الخفي
قد يبدو سطح الغربال سليمًا من مسافة بعيدة بينما يفقد الكفاءة بسبب الألواح البالية أو المتمددة أو المسدودة أو المركبة بشكل غير صحيح. ومع اتساع الفتحات نتيجة التآكل، قد يزداد تلوث المواد كبيرة الحجم. وعندما يتضرر البولي يوريثان أو الشبكة السلكية، قد يصبح تدفق المواد غير متساوٍ. وتسمح الألواح المرتخية بمرور المواد من حول الحواف، مما يؤدي إلى فصل ضعيف رغم أن معظم سطح الغربال يبدو صالحًا للخدمة.
أثناء التوقف، افحص سطح الغربلة بالكامل، بما في ذلك وصلات الألواح ونقاط الشد والإحكام الجانبي وقضبان الدعم والمناطق أسفل صندوق التغذية. ابحث عن مناطق التآكل المصقولة والأسلاك الممزقة والوسيط المتشقق والفتحات المسدودة ومكونات التثبيت المفقودة. انتبه إلى الجزء الأول أسفل نقطة التغذية، حيث يكون الصدم والتآكل غالبًا في أعلى مستوياتهما. ويمكن أن تؤثر مشكلة موضعية هناك في سطح الغربال بأكمله لأن المواد تصل إلى السطح المتبقي وهي موزعة بشكل ضعيف بالفعل.
يجب أن يتوافق اختيار الفتحات مع مقاس الفصل المطلوب، وليس فقط مع مقاس المنتج الاسمي. يمكن أن تختلف الفتحة اللازمة بحسب شكل الجسيمات والرطوبة ودقة الفصل المطلوبة وما إذا كانت المادة تُغربل جافة أو رطبة. وقد لا يحل استبدال الوسيط البالي بالمواصفة نفسها مشكلة متكررة إذا كان نوع الفتحة الأصلي غير مناسب للتغذية.
ترتيب عملي للتعديل يمنع فترات التوقف غير الضرورية
عندما تنخفض جودة المخرجات، استخدم تسلسلًا يفصل مشكلات العملية عن المشكلات الميكانيكية. ابدأ بفترة مراقبة قصيرة بينما يعمل الغربال تحت الحمل الطبيعي. لاحظ أين تدخل المواد وكيف تنتشر وما إذا كانت تتطبق وأين تغادر سطح الغربال. ثم أجرِ تغييرًا واحدًا متحكمًا به في كل مرة.
- تحقق من انتظام التغذية وتشغيل المغذي وما إذا كانت طبقة المواد عميقة جدًا.
- افحص انسداد الفتحات المرتبط بالرطوبة أو انحشار الجسيمات أو تراكم الطين أو سوء التصريف.
- تأكد من توزيع المواد عبر العرض الكامل لسطح الغربال.
- افحص وسيط الغربلة والأختام وقضبان الدعم والمثبتات أثناء توقف آمن.
- تحقق من سلوك الاهتزاز وحالة النوابض وتزامن التشغيل مع متطلبات المعدات.
- راجع زاوية سطح الغربال وزمن المكوث فقط بعد فهم ظروف التغذية والوسيط.
يتجنب هذا الترتيب خطأً متكررًا: زيادة الاهتزاز للتعويض عن سطح غربال محمل فوق طاقته أو مسدود. قد تجعل هذه الاستجابة الغربال يبدو أكثر نشاطًا مع تفاقم تآكل الوسيط أو تلوث المنتج أو التحميل الهيكلي. وعندما تكون متغيرات التشغيل مستقرة، يمكن للغربال الاهتزازي فصل المواد بصورة أكثر اتساقًا، ويصبح من الأسهل تمييز التغيرات في جودة التغذية قبل أن تؤثر في خط الإنتاج بالكامل.
اترك رسالة
إذا كنت مهتمًا بمنتجاتنا وترغب في معرفة المزيد من التفاصيل، يُرجى ترك رسالة هنا، وسنرد عليك في أقرب وقت ممكن.